

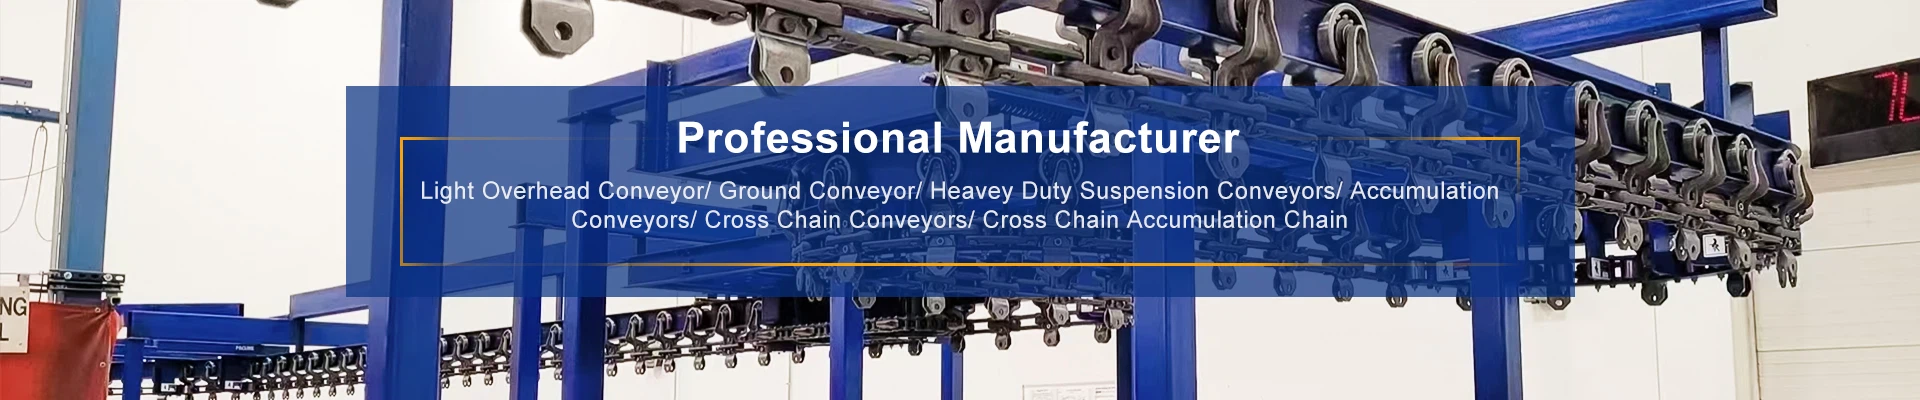


Dvojitý závesný držiak pre hornú reťaz dopravníka farby
Hangzhou Ocean Industry Co., Ltd. je jedným z najskúsenejších výrobcov a dodávateľov dvojitého závesného držiaka pre reťaz horného dopravníka farby v Číne. Vitajte vo veľkoobchodnom prispôsobenom dvojitom závesnom držiaku pre reťaz horného dopravníka farby za konkurencieschopnú cenu z našej továrne. Dobré služby a kvalitné produkty sú k dispozícii.
Dvojitý závesný držiak pre hornú reťaz dopravníka farby
Vo veľkoobjemových{0}}linkách na lakovanie a nanášanie práškových farieb je priepustnosť diktovaná tromi premennými: rýchlosťou reťaze, rozstupom závesu (stredová-do{2}}stredová vzdialenosť medzi po sebe idúcimi závesmi na reťazi) a počtom obrobkov nesených na pozícii závesu. Rýchlosť reťaze je obmedzená-časom zotrvania v kabíne a cyklom vytvrdzovania v rúre. Rozstup závesu je obmedzený-rozstupom medzi lamelami reťaze a veľkosťou obrobkov. Ale tretia premenná - obrobkov na pozíciu závesu - má priestor na hlavu: prepnutím z jedného závesu na dvojitú závesnú konzolu sa okamžite zdvojnásobí počet spracovaných dielov na otáčku reťaze bez zvýšenia rýchlosti reťaze, predĺženia dĺžky dráhy alebo pridania ďalších článkov reťaze. Toto je páka produktivity, ktorú poskytuje dvojitý závesný držiak.
Dvojitý závesný držiak (tiež nazývaný dvojitý{0}}bodový závesný držiak, dvojitý záves typu Y{1}}, dvojitý držiak tyče alebo dvoj{2}}polohový závesný rám obrobku) je kovaný alebo vyrobený oceľový komponent, ktorý sa priskrutkuje priamo na spojovacie dosky reťaze dopravníka a poskytuje dva nezávislé upevňovacie body pre háky obrobkov, priečne tyče alebo vlastné upínacie prípravky. Dve polohy zavesenia konzoly sú oddelené minimálnou stredovou vzdialenosťou - zvyčajne 150–300 mm v závislosti od série reťazí -, ktorá zabraňuje vzájomnému kontaktu susedných obrobkov, ich otáčaniu alebo vzájomnému rušeniu, keď reťaz prechádza horizontálnymi a vertikálnymi krivkami. Tieto dve polohy sú symetrické okolo osi reťaze, aby sa zachovalo vyvážené zaťaženie a zabránilo sa asymetrickému opotrebovaniu vodiacich kolies a dráhy.
Špeciálne pre lakovacie a lakovacie linky musí dvojitý závesný držiak spĺňať súbor požiadaviek, ktoré presahujú jednoduché nosné konštrukčné zaťaženie. Musí udržiavať spoľahlivú kontinuitu elektrického uzemnenia od reťaze cez držiak k obom obrobkom - neuzemnený obrobok nebude priťahovať nabitý prášok v elektrostatickej striekacej kabíne, čo bude mať za následok nepotiahnutý odpad. Geometria držiaka musí minimalizovať „tieňový efekt“, kedy samotný držiak blokuje rozstrekovanie na povrch obrobku priamo za ním. Spoje a závitové spoje musia odolať teplotám pece až do 250 stupňov bez uvoľnenia z tepelných cyklov. A držiak musí byť navrhnutý pre rýchlu výmenu obrobku - operátori nakladajúci a vykladajúci na nepretržite sa pohybujúcej linke potrebujú držiak, ktorý rýchlo prijíma a uvoľňuje obrobky bez náradia, zaseknutia alebo nebezpečenstva privretia.
Konfigurácie dvojitého vešiaka
Dvojité závesné konzoly sú k dispozícii v niekoľkých geometrických konfiguráciách, z ktorých každá je optimalizovaná pre špecifické profily obrobku a rozloženie-poťahových liniek. Nasledujúce konfigurácie sú štandardné pre všetky série reťazí QXG:
|
Konfigurácia |
Popis a najlepšie aplikácie |
|
Y-Typ Double Hanger |
Dve závesné tyče alebo hákové body vyčnievajú smerom nadol a von z centrálneho montážneho výstupku v uhloch 15–45 stupňov od vertikály. Geometria Y oddeľuje dva obrobky bočne, čím vytvára vôľu pre rotáciu a zabezpečuje, že obe strany každého obrobku dostanú priame postrekovanie. Najlepšie pre: malé až stredne lisované kovové diely, konzoly, kryty a komponenty do 15 kg na bod v systémoch QXG200/206. |
|
Paralelný dvojitý vešiak |
Dve vertikálne závesné tyče siahajú priamo nadol od úrovne reťaze, sú navzájom rovnobežné a rozmiestnené v strednej vzdialenosti určenej-šírkou dosky reťaze. Táto konfigurácia poskytuje maximálne oddelenie obrobku v rovine kolmej na dráhu reťaze. Najvhodnejšie pre: dlhé diely zavesené vertikálne (výfukové potrubie, ozdobné lišty, hadičky), kde sa vyžaduje vertikálna orientácia zavesenia pre rovnomernú hrúbku náteru. |
|
Vešiak typu krížovej tyče- |
Vodorovná priečna lišta vyčnieva smerom von z reťazového článku na jednej strane s dvoma alebo viacerými závesnými bodmi rozmiestnenými pozdĺž lišty. Priečna lišta posúva obrobky na jednu stranu reťaze, čo je užitočné, keď je na nakladanie/vykladanie prístupná len jedna strana reťaze alebo keď je striekacia obálka kabíny asymetrická. Najlepšie pre: asymetrické nakladacie stanice, kde operátori nakladajú iba z jednej strany, alebo kabíny s-namontovanými piestami na jednej strane reťaze. |
|
Typ krížového kotúča s integrovaným olejovým štítom |
Priečna tyč s kruhovým kotúčom vyrazeným na hornom povrchu priamo nad dvoma závesnými bodmi. Kotúč zachytí všetok olej kvapkajúci z vodiacich kolies alebo spojovacích dosiek reťaze predtým, ako sa dostane k obrobkom pod - integrovaným krytom proti znečisteniu, ktorý eliminuje potrebu samostatnej dosky na zachytávanie oleja na mieste závesu. Najlepšie pre: -hodnotné dokončovacie operácie (automobilový číry-lak, povrchy triedy-A), kde aj jedna olejová škvrna je chybou z odmietnutia. |
Dizajn a konštrukcia
Dvojitý závesný držiak je vyrobený z legovanej ocele kombináciou procesov horúceho-kovania, CNC obrábania a povrchovej úpravy. Jeho konštrukcia odráža súčasné požiadavky na nosnosť konštrukcie, elektrickú vodivosť, tepelnú stabilitu a geometriu prístupu-striekania:
Materiál a výrobný proces
|
Konštrukčný prvok |
Špecifikácia |
|
Základný materiál |
45# stredná-uhlíková oceľ (C 0,42–0,50 %); vybrané pre rovnováhu pevnosti, odolnosti proti únave a kujnosti |
|
Výrobný proces |
Za tepla-kované z tyčového materiálu do takmer-sieťového tvaru; kritické upevňovacie oká a montážne plochy sú dokončené-obrábané CNC pre rozmerovú presnosť |
|
Tepelné spracovanie |
Nauhličované a kalené na hĺbku puzdra 0,8–1,2 mm; povrchová tvrdosť 58–62 HRC; tvrdosť jadra 30–40 HRC pre ťažnosť pri rázovom zaťažení |
|
Povrchová úprava (štandardná) |
Čierny povlak s olejom proti hrdzi{{0}; poskytuje strednú odolnosť proti korózii vhodný pre vnútorné lakovacie linky |
|
Povrchová úprava (voliteľné) |
Bezproudové pokovovanie niklom (ENP) - rovnomerný nikel-fosforový povlak s odolnosťou proti striekaniu soli 400+ hodín-; odporúčané pre e-kabátové línie a vlhké prostredie |
|
Povrchová úprava (voliteľné) |
Zinkovanie s pasiváciou žltým chrómom - lesklý povrch pre viditeľnú-požiadavky na kvalitu; Odolnosť proti postriekaniu soľou- 200+ hod |
|
Geometria montážneho nástavca |
Opracovaná plochá plocha s dvomi priechodnými otvormi M10 alebo M12-zodpovedajúcimi vzoru skrutiek pre reťazový článok-; hrúbka náboja 8–12 mm v závislosti od série reťazí |
|
Sklopné tyče / závesné ramená |
Kovaná integrálna časť s montážnym výstupkom (konštrukcia z jedného{0}dielu) pre maximálnu únavovú pevnosť pri prechode výstupku-do{2}}ramena; priemer ramena 12–16 mm |
|
Konce nástavca obrobku |
Závitový čap M10–M12 (pre háčik-zabezpečený maticou) alebo obyčajné oko Ø15–20 mm (pre háčik-a-svorník); skosený vstup pre rýchle zaťaženie operátora |
Návrh elektrického uzemnenia
Pri elektrostatickom práškovom lakovaní a tekutom lakovaní je spoľahlivé uzemnenie obrobku nevyhnutné pre účinnosť prenosu a rovnomernosť povlaku. Dvojitý závesný držiak je navrhnutý s neprerušenou vodivou dráhou od dosky reťazového článku (ktorá je uzemnená cez vodiace kolesá, dráhu a nosnú konštrukciu dopravníka) cez kované telo držiaka k obom bodom pripevnenia obrobku. Medzi kritické konštrukčné prvky patria: (1) holé-kovové kontaktné plochy na montážnom výstupku reťaze- bez náteru, oxidu alebo povlaku medzi výstupkom a doskou reťaze; (2) jedno-kovaná konštrukcia - žiadne zvárané spoje, ktoré by spôsobovali odpor alebo únavové miesta-lomu; (3) maskovanie koncov upevnenia obrobku počas pokovovania povrchovej úpravy alebo pokovovania oxidom, aby sa zachovala vodivosť holých{10}}kovov v kontaktnom bode háčika. Pre linky spracovávajúce nevodivé substráty (plasty, kompozity) poskytuje konzola aj uzemňovaciu dráhu pre vodivý základný náter, ktorý spája povrch obrobku s uzemneným dopravníkovým systémom.
Možnosti rozstupu medzikusov
Stredová-do{1}}stredová vzdialenosť medzi po sebe idúcimi polohami závesu na reťazi - rozstup závesu - je nastaviteľný výberom striedajúcich sa článkových dosiek. Štandardné rozstupy medzikusov sú 300 mm, 600 mm a 900 mm, dosiahnuté montážou dvojitej konzoly závesu na každý druhý, štvrtý alebo šiesty článok reťaze. Optimálny rozstup je určený rozmermi obalu obrobku plus minimálna vzdialenosť medzi obrobkami 50–100 mm, aby sa zabránilo kolíziám na krivkách. Dvojitý záves s rozstupom 300 mm poskytuje maximálnu hustotu priepustnosti; dvojitý záves s rozstupom 900 mm poskytuje maximálny priestor pre veľké alebo rotujúce obrobky. Samotný držiak dvojitého závesu neovplyvňuje stúpanie -, jednoducho zdvojnásobuje počet obrobkov pri akomkoľvek sklone reťaze.
Technické špecifikácie
Dvojitý závesný držiak je dostupný v konfiguráciách špecifických pre -sériu{1}}reťazcov. Nasledujúca tabuľka pokrýva štandardný sortiment všetkých kompatibilných modelov reťazí QXG:
|
Parameter |
Séria QXG150/200/206 |
Séria QXG240/250/300 |
|
Kompatibilná séria reťazí |
QXG150, QXG200, QXG206 |
QXG240, QXG250, QXG300 |
|
Maximálne zaťaženie na závesný bod |
8 kg (QXG150); 30 kg (QXG200); 30 kg (QXG206) |
50 kg (QXG240); 50 kg (QXG250); 125 kg (QXG300) |
|
Maximálne celkové zaťaženie konzoly |
16 kg (QXG150); 60 kg (QXG200/206) |
100 kg (QXG240/250); 250 kg (QXG300) |
|
Materiál |
45# kovaná uhlíková oceľ |
45# kovaná uhlíková oceľ |
|
Tvrdosť povrchu |
58–62 HRC (karburizované puzdro, hĺbka 0,8–1,2 mm) |
58–62 HRC (karburizované puzdro, hĺbka 0,8–1,2 mm) |
|
Tvrdosť jadra |
30-40 HRC |
30-40 HRC |
|
Hrúbka montážneho nástavca |
8 mm |
10-12 mm |
|
Veľkosť montážnej skrutky |
M10 × 35 mm (2 skrutky na konzolu) |
M12 × 40 mm (2 skrutky na konzolu) |
|
Bolt Grade |
Stupeň 8,8 (štandard); Stupeň 10,9 (voliteľné pre vysoké-vibrácie) |
Stupeň 10,9 (štandard) |
|
Priemer závesnej tyče / ramena |
12 mm (Y-typ / paralelný) |
14 – 16 mm (Y-typ / rovnobežka / priečna-tyč) |
|
Stredová vzdialenosť závesného bodu |
150–180 mm |
200 – 300 mm |
|
Dĺžka poklesu bodu zavesenia (pod reťazou) |
100–300 mm (štandard); vlastné dĺžky k dispozícii |
150–400 mm (štandard); vlastné dĺžky k dispozícii |
|
Typ nástavca na obrobok |
Závitový kolík M10 alebo hladké oko Ø15 mm |
Závitový kolík M12 alebo hladké oko Ø20 mm |
|
Hmotnosť držiaka na jednotku |
~0,4–0,8 kg (v závislosti od dĺžky pádu) |
~0,8–1,5 kg (v závislosti od dĺžky pádu) |
|
Prevádzková teplota |
–20 stupňov až +250 stupňov (čierny oxid); –20 stupňov až +300 stupňov (ENP) |
–20 stupňov až +250 stupňov (čierny oxid); –20 stupňov až +300 stupňov (ENP) |
|
Elektrická vodivosť |
Úplná kontinuita od montážnej plochy k obom závesným bodom;<0.1 Ω resistance under 100 g contact load |
To isté |
|
Štandardné rozstupy medzikusov |
300, 600, 900 mm (voliteľné podľa rozstupu článkov) |
300, 600, 900 mm (voliteľné podľa rozstupu článkov) |
|
Odolnosť proti korózii (čierny oxid) |
len na použitie v interiéri; každý mesiac aplikujte antikorózny{0}olej na údržbu |
len na použitie v interiéri; každý mesiac aplikujte antikorózny{0}olej na údržbu |
|
Odolnosť proti korózii (ENP) |
400+ hodín neutrálny soľný-sprej (ASTM B117); vonkajšie-hodnotené |
400+ hodín neutrálny soľný-sprej; vonkajšie-hodnotené |
Jednoduchý vs. dvojitý záves: Ekonomika výkonnosti
Rozhodnutie medzi jednoduchým a dvojitým závesným držiakom je v podstate ekonomické: dvojitý záves zdvojnásobuje priepustnosť na -polohu reťaze{1}}, čím sa zvyšujú náklady na hardvér približne o 30 – 50 % v porovnaní s jedným závesom. Nasledujúce porovnanie kvantifikuje zvýšenie priepustnosti:
|
Porovnávací faktor |
Jednoduchý závesný držiak vs. dvojitý závesný držiak |
|
Časti na polohu reťaze |
1 obrobok (jeden záves) → 2 obrobky (dvojitý záves)=100% zvýšenie priepustnosti |
|
Náklady na hardvér na pozíciu |
Jednoduchá zátvorka ~3–8 USD (v závislosti od série a povrchovej úpravy) → Dvojitá zátvorka ~5–12=~50 % zvýšenie nákladov |
|
Kapitálové náklady na ďalšiu časť/hodinu |
Pridanie druhej reťazovej slučky: 3 000 – 10 000 USD v koľajovom, reťazovom, pohonnom hardvéri → Pridanie dvojitých vešiakov: 300 – 1 000 USD v hardvéri konzoly (97 % úspora kapitálu v porovnaní s druhým riadkom) |
|
Pokračujúce náklady na energiu |
Jednoduchá reťazová slučka s dvojitými vešiakmi=rovnaký výkon motora, rovnaké palivo do rúry, rovnaké prúdenie vzduchu v kabíne ako jednoduché vešiaky. Dve paralelné čiary=2× náklady na energiu |
|
Dopad na stopu |
Žiadna ďalšia podlahová plocha - rovnaká dĺžka dráhy, rovnaká veľkosť kabíny, rovnaká kapacita pece. Druhý riadok=2× požiadavka na podlahovú plochu |
|
Čas zmeny |
Dvojitý záves vyžaduje oba závesné body naložené na cyklus, čím sa zdvojnásobuje pracovné zaťaženie operátora na nakladacej stanici. Zmiernenie: umiestnite nakladaciu stanicu pred pomalú-sekciu zákruty, kde majú operátori 3–5 sekúnd na časť |
|
Obmedzenie vôle krivky |
Obrobky s dvojitým závesom na vnútornom polomere zakrivenia sa môžu zraziť, ak je stredová vzdialenosť príliš malá. Pred špecifikovaním dvojitých závesov overte minimálnu vzdialenosť pri najužšom polomere oblúka |
Pre linky na spracovanie malých až stredných dielov (pod 30 kg na kus na QXG200/206, pod 50 kg na QXG250) je dvojitý záves takmer vždy tou správnou ekonomickou voľbou. Jediný scenár, kde sa uprednostňujú jednoduché závesy, je, keď sú obrobky príliš veľké na to, aby zavesili dva na pozíciu bez kolízie v krivkách, alebo keď nakladacia stanica operátora nedokáže udržať dvojnásobnú rýchlosť nakladania.
FAQ
Populárne Tagy: dvojitá závesná konzola pre hornú reťaz dopravníka farby, Čína dvojitá závesná konzola pre výrobcov reťaze horného dopravníka farby, dodávateľov, továreň
Dvojica
nieTiež sa vám môže páčiť


Zaslať požiadavku